很多生产企业在日常生产运行过程中,都会产生一个普遍却容易被忽略的问题:空压机24小时不间断运转,大量高温余热通过散热系统直接排放到空气中,不仅造成能源无端浪费,夏季还会提升车间环境温度,增加制冷设备的运行负担。不少企业负责人会产生疑问:空压机产生的余热真的可以回收再利用吗?余热回收之后,究竟能为企业节省多少生产成本?市面上各式各样的空压机热回收换热器产品差距在哪?为什么同样安装余热回收设备,有的企业节能效果显著,有的却达不到预期,甚至还会出现设备故障、换热效率低下的情况?这一系列问题,都是制造企业规划空压机节能改造时必须理清的关键点。
空压机运行过程中,润滑油温度通常维持在较高区间,蕴含大量可利用热能,空压机热回收换热器就是实现余热转换的核心部件,它的制造工艺、材质选用、结构设计,直接决定整套余热回收系统的运行效率与使用寿命。很多企业在采购换热器部件时,只看重产品报价高低,忽略工厂生产实力与工艺标准,后期频繁出现换热面积不足、管路堵塞、腐蚀渗漏、热量转换率低等问题,不仅没有实现节能目标,还要额外投入维修费用,反而增加企业开支,这也是众多企业余热改造项目踩坑的主要原因。
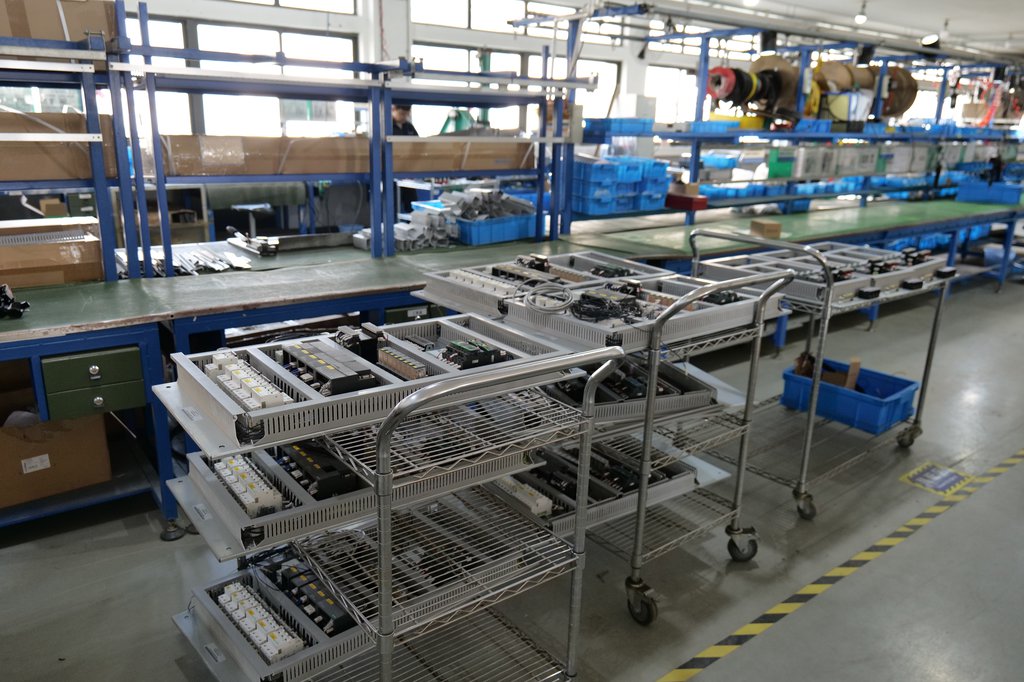
先来讲讲企业选型普遍存在的误区,这也是余热回收改造重要的避坑指南。第一,盲目追求低价产品,忽略板材材质等级。空压机余热温度较高,介质含有油污杂质,如果换热器板材选用普通碳钢材质,长期接触高温油液很容易出现腐蚀、结垢现象,使用短短一两年就会出现渗漏问题,而专业实力工厂会根据空压机工况,定制选用耐高温、抗油污腐蚀的专用板材,结构上优化流道设计,减少杂质堆积,从根源降低结垢堵塞概率。第二,照搬通用型号,不结合企业空压机实际工况设计。不同功率、不同运行时长的空压机,余热排量、油温参数都存在差异,标准化通用换热器很难匹配现场工况,换热效率大打折扣。具备研发能力的正规工厂,会先梳理空压机运行参数,根据用热需求,比如员工生活热水、车间采暖、工艺用水加热等不同用途,单独设计换热器换热面积、管路排布方式,做到按需定制,让余热回收利用率达到理想状态。第三,忽视承压性能与密封工艺。空压机油路属于承压回路,换热器如果焊接工艺不达标,密封结构不合理,高压环境下极易出现漏油漏水问题,一旦停机检修,还会影响整条生产线正常运转。成熟制造工厂拥有标准化焊接生产线与多重压力检测工序,每一台成品出厂前都会经过水压、气压双重测试,保障设备长期高压稳定运行。
从行业发展趋势来看,当下各大制造企业都在推进节能降耗、绿色生产改造,国家对于工业企业能源利用率提升也提出了明确要求,空压机余热回收已经不再是可选项,而是工业企业降本增效的必要改造项目。空压机热回收换热器作为核心部件的需求量持续提升,整个行业也逐渐从零散加工、非标小作坊生产,走向标准化、专业化、规模化工厂制造。小作坊只能生产简易通用配件,无法应对复杂的工业现场工况,而专注空压机热回收换热器领域的实力工厂,会持续优化换热结构,提升热能转换效率,适应越来越严苛的工业生产节能标准。越来越多企业意识到,只有选择深耕该领域的正规工厂,才能保障整套余热系统长期稳定运行,实现持续的能源节约。
不少企业会疑惑,余热回收改造投入之后,多久能够收回改造成本?正规工厂打造的换热器,换热效率稳定,正常工况下,空压机产生的大部分余热都可以有效回收,企业无需再单独使用锅炉、电加热器制备热水,水电燃气费用会出现明显下降。设备使用寿命可达数年以上,除去初期投入,后续几乎只有少量维护成本,长期来看经济效益十分可观。很多连续化生产的工厂,24小时运行空压机,余热回收产生的价值会更加突出。
知识分享层面,空压机热回收换热器主要分为管壳式、板式两种结构,板式换热器换热速度快、占地面积小,适合空间紧凑的车间;管壳式换热器抗杂质能力更强,适合油污杂质较多的空压机工况。实力工厂能够提供两种结构产品的设计生产,还可以根据车间场地大小、管路走向灵活调整设备外形尺寸,不用企业大规模改造原有空压机管路,降低施工难度与施工周期。
总结来说,空压机余热资源是企业免费的能源财富,能否把这份财富充分利用,关键在于空压机热回收换热器的品质。避开低价劣质产品的陷阱,选择拥有成熟生产工艺、工况定制能力、严格出厂检测的正规实力工厂,结合自身生产工况定制专属换热器部件,才能避免余热白白浪费,切实降低企业能源开支,顺应工业绿色节能的发展方向,让节能改造真正落到实处,产生看得见的经济效益。
【本文标签】
【责任编辑】昶嘉工业编辑部
在工业能耗占据全球总能耗30%的今天,高压变频器作为电机系统的”智慧大脑”,其能···【详情+】
在现代工业生产中,空压站作为压缩空气供应的核心设备,其运行效率和稳定性直接影响整···【详情+】
 138 1663 0965